Ang pagpoproseso ng UHT ay tinutukoy ng isang simpleng set ng parameter: ang gatas ay pinainit sa 135–150°C, pinipigilan ng 2–5 segundo, at pagkatapos ay mabilis na pinalamig sa temperatura ng kapaligiran. Ang resulta ay isang komersyal na sterile na produkto na maaaring itago nang hindi nakabukas sa temperatura ng silid sa loob ng 6 hanggang 12 buwan, kumpara sa 7 hanggang 15 araw ng palamigan na shelf life na tipikal ng HTST pasteurized milk. Binabago ng nag-iisang pagkakaibang iyon ang buong lohika ng isang dairy plant, kabilang ang radius ng pamamahagi, format ng packaging, kundisyon ng warehouse, at pag-asa sa cold-chain.
Ang mga parameter ng temperatura, gayunpaman, ay naglalarawan lamang ng kinalabasan, hindi ang gastos. Ang yugto ng UHT ay nagti-trigger ng mga reaksyon ng Maillard na nagdudulot ng bahagyang lutong lasa, bahagyang pagkawala ng thiamine at bitamina C, at denaturation ng whey protein na ang kalubhaan ay nakadepende sa hugis ng buong heating, holding, at cooling curve. Ang mabagal na pag-init ay nagdaragdag ng browning; ang hindi sapat na paglamig ay nagpapalawak ng pagkakalantad sa init. Samakatuwid, ang isang mahusay na disenyong linya ng UHT ay hindi gaanong tungkol sa pag-abot sa isang target na temperatura kaysa sa pagtiyak na ang bawat patak ng gatas ay nakakaranas ng parehong compact thermal history habang dumadaloy sa system.
Ang mga direktang UHT system ay direktang nag-iniksyon ng culinary steam sa produkto, na nakakamit ng napakabilis na pagtaas ng temperatura at kaunting init, na nababagay sa mga produkto kung saan ang pag-iingat ng lasa ay ang priyoridad. Ngunit ang mga direktang sistema ay nangangailangan ng mataas na kalidad na singaw, kumplikadong mga kontrol sa pagbabalanse ng presyon, at mas mataas na paunang pamumuhunan. Ang mga hindi direktang system ay naglilipat ng init sa pamamagitan ng mga plate o tubular heat exchanger, na umaabot sa mga rate ng pagbawi ng init sa itaas ng 90% habang nag-aalok ng mas intuitive na kontrol at mas simpleng mga programa ng CIP. Maliban sa napakalaking puting-gatas na halaman, karamihan sa mga linya ng UHT ay binuo sa paligid ng hindi direktang pag-init.
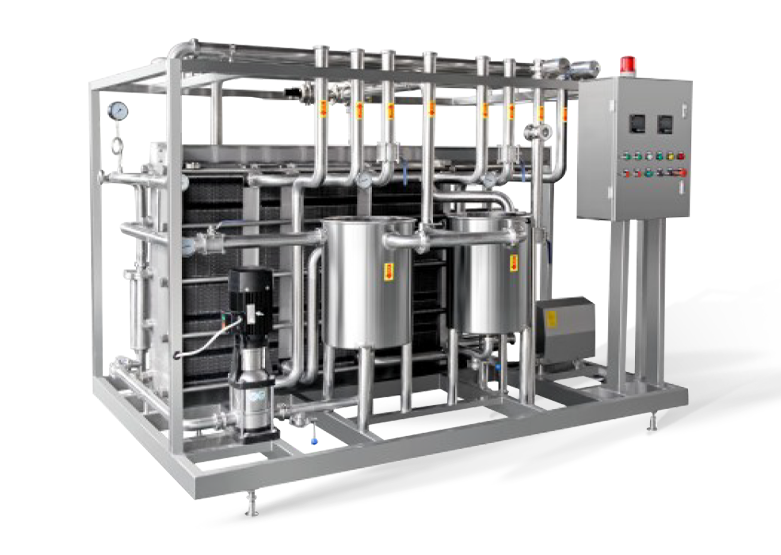
Sa isang hindi direktang pagsasaayos, nangyayari ang paunang pag-init, huling pag-init, at paglamig sa loob ng parehong mga module ng heat-transfer. Ang kalidad ng disenyo ng package na iyon ay direktang nakakaapekto sa kahusayan sa pag-init, rate ng fouling, at pagkonsumo ng enerhiya. Ito ang dahilan kung bakit hindi dapat huminto ang pagsusuri ng kagamitan sa pinakamataas na temperatura ng isterilisasyon, ngunit dapat tumuon sa praktikal na rate ng pagbabagong-buhay, pagbaba ng presyon, at pagiging malinis ng heat exchanger skid sa ilalim ng tunay na kondisyon ng produksyon.
 Mga Supplier ng Heat Exchanger Skid, Custom na Pabrika, Mga Tagagawa - Shanghai Yi Yang Ang Yi Yang Fluid Tech ay Mga Supplier ng Heat Exchanger Skid, Customized Heat Exchanger Skid Factory at Mga Manufacturer sa China, Function Descript... Tingnan ang Produkto →
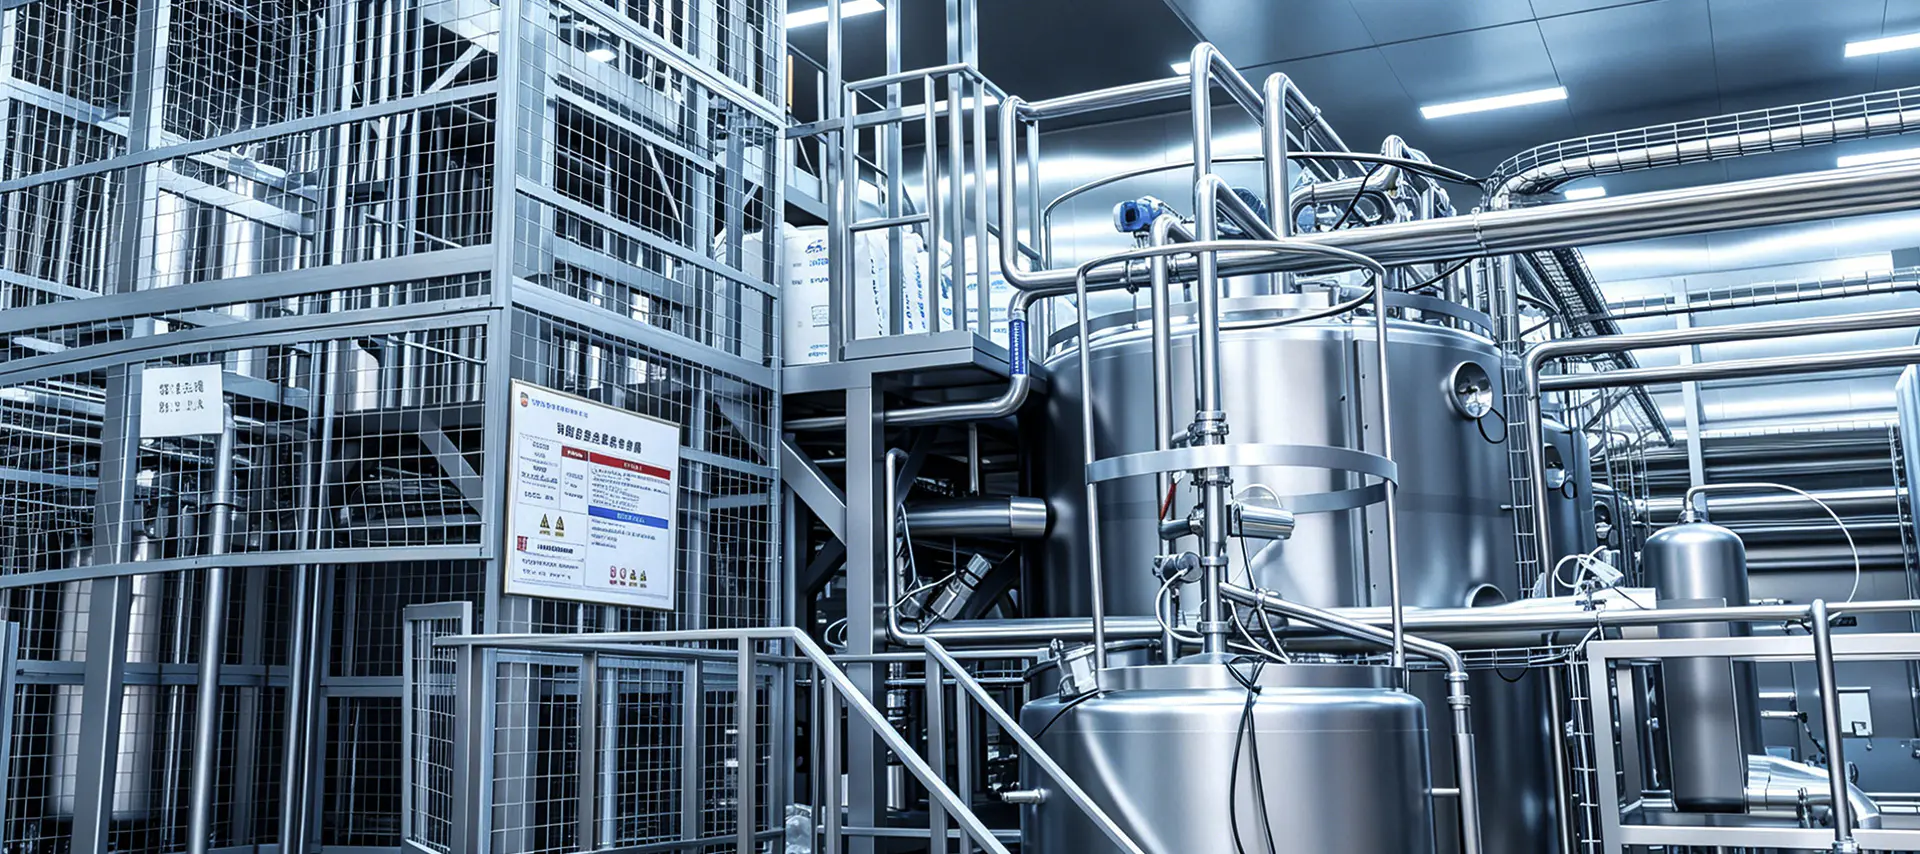
Ang linya ng UHT ay hindi isang sterilizer na pinagsama sa isang tagapuno. Ito ay isang serye ng magkakaugnay na mga yugto ng proseso kung saan ang kalidad ng output ng bawat hakbang ay tumutukoy sa katatagan ng susunod. Karaniwang kasama sa isang kumpletong linya ang mga sumusunod na module:
Maraming mga halaman ang nakatuon sa kanilang pansin sa seksyon ng UHT, ngunit ang tunay na hadlang sa kapasidad ay karaniwang nasa itaas ng agos. Kung ang hilaw na gatas ay may mataas na inisyal na bilang ng microbial, ang mga enzyme na lumalaban sa init ay maaaring makaligtas sa paggamot sa UHT at patuloy na masira ang taba at protina sa panahon ng pag-iimbak, na humahantong sa coagulation o hindi lasa ng mga linggo pagkatapos ng pagpuno. Ang wastong pagsasala, degassing, at standardisasyon ay nagpapababa ng pasanin sa sterilizer at nililimitahan din ang mga deposito sa mga ibabaw ng init-transfer.
Ang pagkakalagay ng homogenizer ay pantay na mahalaga. Kapag isinagawa ang homogenization bago ang paggamot sa UHT, ang mga fat globule ay pinipino sa mas mababang lagkit at ang fouling tendency ng sterilizer ay nababawasan. Ang isang maling tinukoy na homogenizer, halimbawa na may hindi sapat na presyon o mahinang sealing, ay nagdudulot ng pagsasama-sama ng taba pagkatapos ng isterilisasyon, at ang depektong ito ay nagiging mas nakikita kapag ang produkto ay itinatago sa labas ng cold chain.
Ang seksyon ng UHT ay ang puso ng proseso ng linya. Ang gatas ay mabilis na pinainit sa itinakdang temperatura, dumaan sa isang holding tube para sa kinakailangang oras ng paninirahan, at pagkatapos ay pinalamig sa ibaba 80°C. Kung ang temperatura ay bumaba sa ibaba ng mas mababang limitasyon ng proseso, isang flow diversion valve ay dapat na awtomatikong i-redirect ang under-sterilized na produkto upang hindi ito umabot sa yugto ng pagpuno.
Ang function na ito ay nakasalalay hindi lamang sa sterilizer mismo, kundi pati na rin sa instrumentation, valve train, at control logic. Pagsusuri kagamitan sa sistema ng isterilisasyon samakatuwid ay nangangailangan ng masusing pagtingin sa may hawak na tubo na margin ng disenyo, kahusayan sa paglipat ng init, oras ng pagtugon ng sensor, at ang pagiging maaasahan ng sistema ng diversion. Tinutukoy ng mga detalyeng ito kung ang linya ay maaaring mapanatili ang komersyal na sterility sa ilalim ng pabagu-bagong kondisyon ng raw-milk.
 Mga Supplier ng Sterilization System Equipment, Custom na Pabrika, Mga Manufacturer - Shangh Ang Yi Yang Fluid Tech ay Mga Supplier ng Sterilization System Equipment, Customized Sterilization System Equipment Factory at Mga Manufacturer sa Ch... Tingnan ang Produkto →
Ang papel ng pag-degas sa isang linya ng UHT ay madaling maliitin. Ang natunaw na oxygen sa hilaw na gatas ay nagpapabilis sa oksihenasyon ng taba at gumagawa ng mga lipas na lasa, habang ang entrained air ay nakakagambala sa mga flow meter at katumpakan ng pagpuno. Ang isang degassing unit ay bahagyang nagpapataas ng temperatura ng gatas upang mabawasan ang solubility ng gas at pagkatapos ay mag-aplay ng vacuum upang alisin ang hangin at bahagi ng pabagu-bago ng aroma compounds, pagpapabuti ng lasa ng katatagan ng huling produkto.
Sa isang maayos na idinisenyong linya, ang kapasidad ng surge bago at pagkatapos ng seksyon ng UHT ay sumisipsip sa pasulput-sulpot na pag-andar ng pagsisimula ng filler. Kung wala ang buffer na iyon, ang mga pagkagambala sa pagpuno ay direktang nakakagambala sa bilis ng daloy at oras ng paghawak sa sterilizer, na lumilikha ng isang nakatagong pagkakaiba-iba na hindi ganap na maitama ng walang control loop.
Ang pagpili ng linya ay dapat magsimula sa isang makatotohanang kapasidad at plano ng produkto, hindi sa isang listahan ng mga makina. Pagkatapos lamang na maayos ang hanay ng kapasidad ay maaaring magkatugma ang paraan ng pag-init, lugar ng pagpapalitan ng init, dami ng buffer-tank, at bilis ng tagapuno. Ang talahanayan sa ibaba ay nagpapakita ng mga tipikal na hanay ng sanggunian.
| Kapasidad | Karaniwang Pamamaraan sa Pag-init | Mga pagsasaalang-alang |
|---|---|---|
| 1,000–3,000 L/h | Hindi direktang plate heat exchanger | Compact na layout, mas mababang pangangailangan sa enerhiya, na angkop sa panrehiyong supply |
| 3,000–6,000 L/h | Hindi direkta o pagbubuhos ng singaw | Nangangailangan ng mas malalaking buffer tank at mas mataas na kahusayan na mga CIP cycle |
| 6,000–12,000 L/h | Steam infusion o mixed system | Buong automation, pagbawi ng init, patuloy na koordinasyon ng pagpuno |
Ang kalidad ng hilaw na gatas ay nagtatakda ng matinding limitasyon sa buhay ng istante ng UHT. Sa panahon ng pagpaplano ng proyekto, ang supplier ay dapat makatanggap ng malinaw na data sa microbial count, somatic cell count, at protein heat stability, dahil ang mga value na ito ang nagtutulak sa pagpili ng sterilization temperature at homogenization pressure. Ang gatas na may mahinang katatagan ng init ng protina ay may posibilidad na masira ang mga ibabaw ng heating nang mabilis, nagpapaikli ng tuluy-tuloy na runtime at tumataas ang bilang ng mga cycle ng paglilinis.
Sa domestic market ng Tsina, ang gatas ng UHT ay pangunahing nakaimpake sa mga format na aseptikong ladrilyo at unan para sa pamamahagi ng kapaligiran. Kapag ang linya ay binalak na i-export sa Southeast Asia, Middle East, o Africa, ang filler material compatibility, packaging format, at warehouse ay dapat suriin nang maaga. Kung ang parehong linya ay hahawak din ng may lasa ng gatas o mga inuming gatas, ang CIP sequence ay dapat na idinisenyo upang maiwasan ang cross-contamination sa pagitan ng mga pagbabago ng produkto.
Para sa isang planta na nagsisilbi lamang sa isang lokal na merkado at walang ambient distribution need, isang mas simple pasteurized milk production line kadalasan ay ang mas matinong pagpili ng kapital. Ang pang-ekonomiyang halaga ng teknolohiya ng UHT ay lilitaw lamang kapag ang mahabang shelf life at room-temperature logistics ay bahagi ng modelo ng negosyo.
Ang pinaka-hindi mahuhulaan na dahilan ng downtime sa mga UHT plant ay fouling ng heat-transfer surface. Ang mga protina ng gatas at mga calcium salt ay nagdeposito sa mainit na dingding, unti-unting binabawasan ang kahusayan sa paglipat ng init at pinapataas ang pagbaba ng presyon hanggang sa kailanganin ng system ang paghinto ng paglilinis. Ang praktikal na paraan para makontrol ang fouling ay sa pamamagitan ng preheating temperature, flow velocity, at raw-milk composition, hindi sa pamamagitan lamang ng pagpapaikli ng agwat ng paglilinis. Ang isang mahusay na idinisenyong exchanger ay nagpapanatili sa pagkakaiba sa temperatura ng pader-sa-likido na sapat na mababa upang mapabagal ang pagdeposito.
Ang pinakamalaking panganib sa kalidad sa isang linya ng UHT ay wala sa loob ng sterilizer ngunit sa ibaba ng agos nito. Ang mga aseptic tank vent, filler air system, at gasket sa mga koneksyon sa pipe ay maaaring payagan ang lahat ng recontamination ng isang sterile na produkto. Dahil ang ganitong uri ng depekto ay karaniwang lumilitaw lamang pagkatapos ng ilang linggo ng pag-iimbak, ang pagsisiyasat ay magastos at kadalasang nangangailangan ng pagtatapon ng malalaking batch. Ang pag-iwas ay nakasalalay sa disenyo ng seksyong aseptiko at sa disiplinadong pagpapanatili ng bawat bahagi ng sealing.
Ang regular na paglilinis ay ang pangunahing countermeasure laban sa fouling at recontamination. Ang isang kumpletong programa ng CIP ay sumasaklaw sa mga yugto ng paghuhugas ng alkalina at acid kasama ang panghuling pagbabanlaw, at dapat itong maghatid ng kinakailangang daloy at temperatura sa partikular na hawak na tubo. Isang maayos na sukat Sistema ng paglilinis ng CIP binabawasan ang pangangailangan para sa manu-manong disassembly at binabawasan ang pagkakataon ng pagkakamali ng tao.
 CIP Cleaning System Equipments Supplier, Custom Factory, Manufacturers - Shangh Ang Yi Yang Fluid Tech ay CIP Cleaning System Equipments Suppliers, Customized CIP Cleaning System Equipments Factory at Manufacturers sa Ch... Tingnan ang Produkto →
Kahit na may tamang kagamitan, ang mga parameter ng CIP ay nangangailangan ng pag-verify at patuloy na pag-optimize batay sa mga kundisyon ng site. Ang suporta sa teknikal na serbisyo ibinibigay ng isang supplier pagkatapos ng pag-commissioning, kabilang ang pagpapatunay ng paglilinis, pag-diagnose ng fault, at pagsasanay ng operator, ay kadalasang gumagawa ng pagkakaiba sa pagitan ng isang linyang maaasahang tumatakbo at isang linya na hindi kailanman umabot sa nominal na output nito.
Natural na ikinukumpara ng mga mamimili ang mga presyo at tatak ng mga sterilizer at filler, ngunit ang disenyo ng engineering sa paligid ng mga makinang iyon ang tumutukoy kung gumaganap ba talaga ang planta. Ang laki ng tangke, mga slope ng tubo, pagpili ng bomba, mga network ng pagbawi ng init, lohika ng automation, at ang network ng piping ng CIP ay kailangang balansehin bilang isang sistema. Ang isang supplier na may karanasan sa buong linya sa pagsasama ay magsisimula sa isang pagkalkula ng daloy ng proseso at pagkatapos ay pipili ng kagamitan na angkop sa daloy na iyon, sa halip na mag-assemble ng mga indibidwal na makina mula sa iba't ibang pinagmulan.
Ito ang dahilan kung bakit proseso at disenyo ng engineering ang kakayahan ay dapat magdala ng parehong timbang sa pagsusuri ng supplier bilang pagpepresyo ng hardware. Ang mga linya ng UHT ay nagsasangkot ng malaking gastos sa kapital at nag-iiwan ng maliit na puwang para sa pagbabago pagkatapos ng pag-install. Ang pagbibigay ng pantay na priyoridad sa disenyo ng proseso, pagtutugma ng kagamitan, pagpapatunay ng paglilinis, at suporta pagkatapos ng benta ay mas mahalaga kaysa sa pakikipagtawaran para sa pinakamababang presyo sa isang makina.

Mga Detalye ng Pakikipag-ugnayan
Production Address: No. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Room 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Mabilis na Link
Humiling ng Custom na Quote Kailangan ng Espesyal? Narito Kami Para Tumulong.