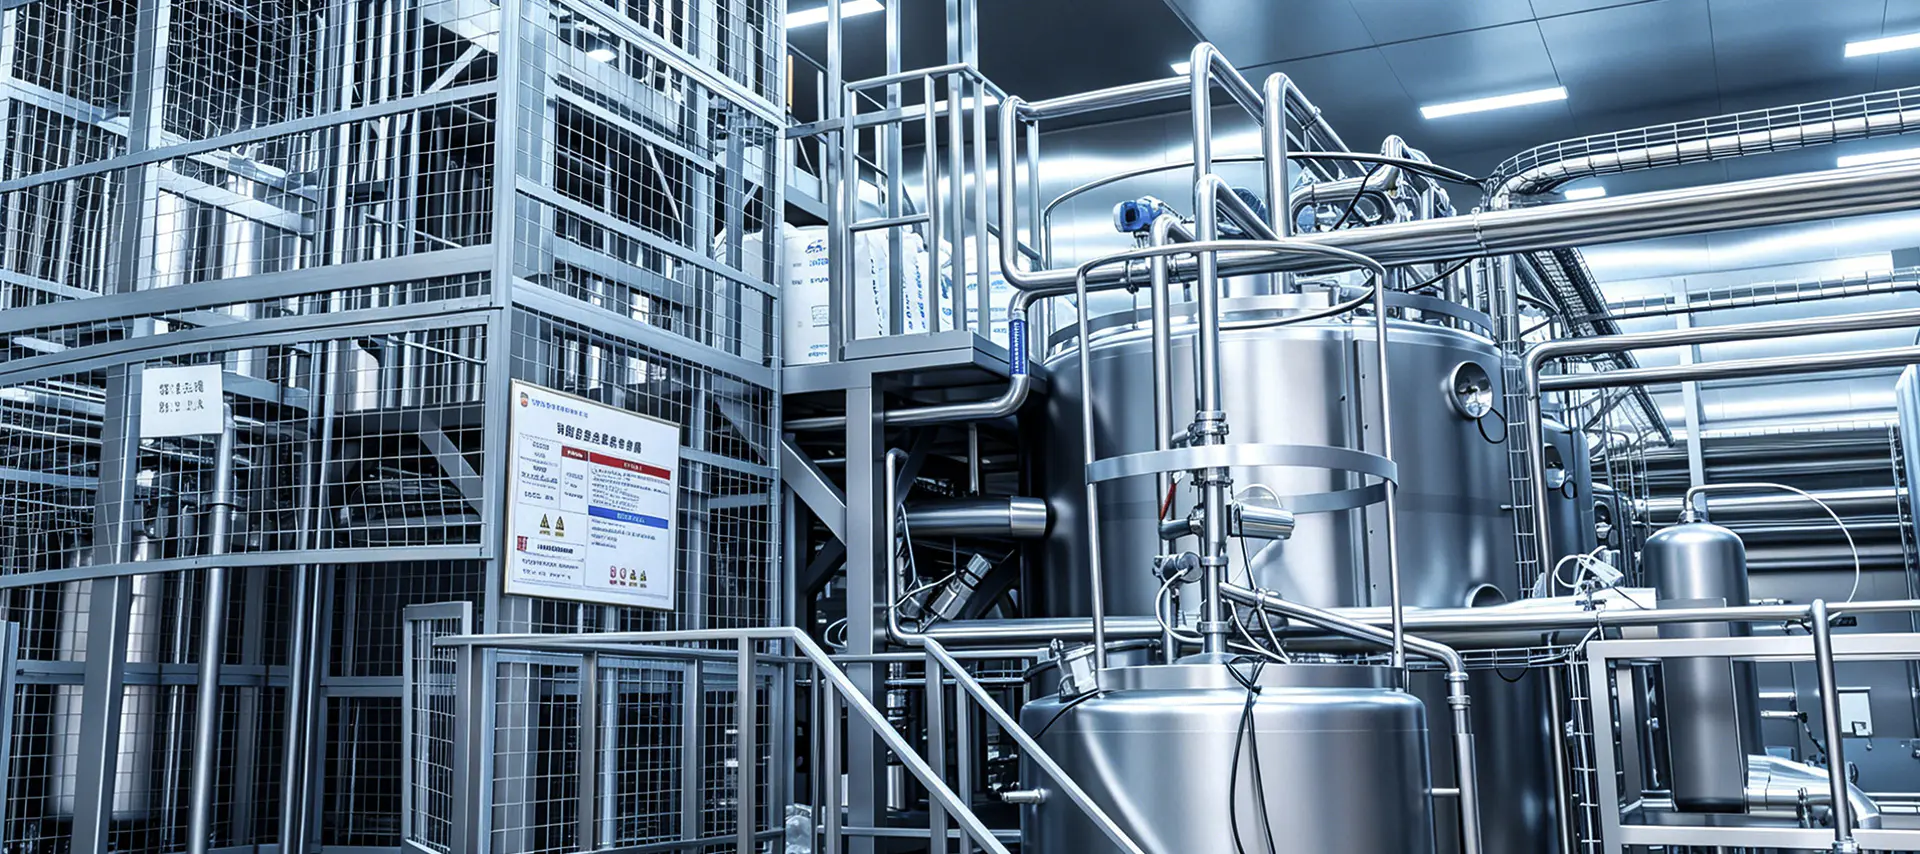
Ang komersyal na produksyon ng mga inuming tsaa ay nagsasangkot ng higit pa kaysa sa paggawa ng isang palayok ng tsaa at pagtatatak nito sa isang bote. Pinagsasama ng isang ganap na pinagsama-samang linya ng produksyon ng pagpoproseso ng inuming tsaa ang tumpak na paghawak ng sangkap, thermal treatment, sterile filling, at automated na packaging sa isang tuluy-tuloy, high-output system. Kung ang produkto ay ready-to-drink (RTD) green tea, black tea na may gatas, o herbal infusions, ang pinagbabatayan na lohika ng produksyon ay sumusunod sa isang structured na pagkakasunod-sunod ng mga operasyon. Ang pag-unawa sa bawat yugto ay nakakatulong sa mga tagagawa na matukoy ang mga gaps sa kahusayan, tiyakin ang pagsunod sa kaligtasan ng pagkain, at laki ng output nang hindi sinasakripisyo ang kalidad ng produkto.
Ang bawat production run ay nagsisimula sa raw material intake. Ang mga tuyong dahon ng tsaa, mga katas ng halaman, mga pampatamis, mga additives, at tubig ay tinatanggap at sinusuri laban sa itinatag na mga detalye ng kalidad. Para sa mga loose-leaf input, ang moisture content, laki ng particle, at microbial load ay tinasa bago pumasok ang mga materyales sa processing floor. Ang paggamot sa tubig ay pare-parehong kritikal, dahil ang tubig sa gripo o balon ay dapat na dalisayin sa pamamagitan ng reverse osmosis (RO) filtration at deionization upang alisin ang chlorine, mabibigat na metal, at mga natutunaw na solid na kung hindi man ay makakapagpabago ng lasa at katatagan.
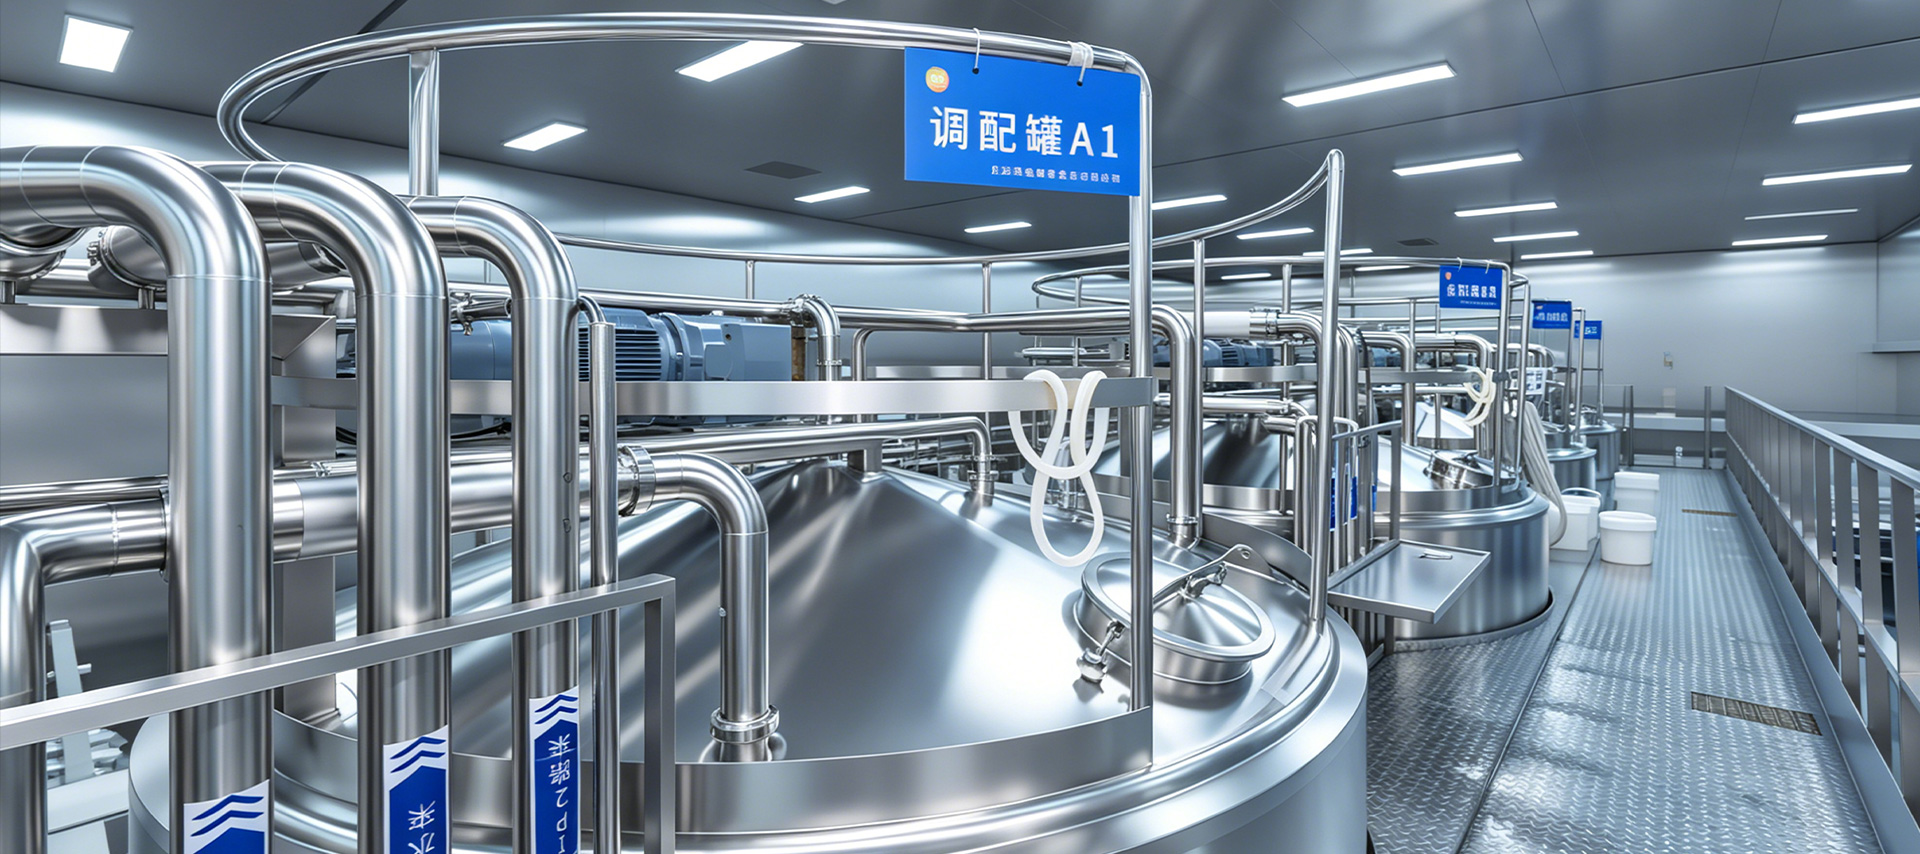
Ang mga tuyong sangkap ay karaniwang iniimbak sa mga silo na kinokontrol ng klima o mga selyadong bin upang maiwasan ang pagkumpol at kontaminasyon. Ang mga likidong sangkap tulad ng mga concentrated na extract ng halaman o mga ahente ng pampalasa ay inilalagay sa mga tangke ng hindi kinakalawang na asero na may mga sistema ng agitation. Ang yugto ng pre-treatment ay nagtatakda ng kalidad na baseline para sa lahat ng bagay sa ibaba ng agos, na ginagawang hindi mapag-uusapang mga hakbang ang kwalipikasyon ng supplier at papasok na inspeksyon sa anumang linyang maayos na pinamamahalaan.
Ang yugto ng pagkuha ay nagko-convert ng mga hilaw na materyales sa tsaa sa isang puro likidong base. Ang mga sistema ng pang-industriya na pagkuha ng tsaa ay karaniwang nahahati sa dalawang kategorya: pagkuha ng mainit na tubig at pagkuha ng malamig na brew. Ang pagkuha ng mainit na tubig ay gumagamit ng mga temperatura mula 75°C hanggang 95°C, depende sa iba't-ibang tsaa, upang matunaw ang mga catechins, caffeine, theanine, at mga aromatic compound sa loob ng kontroladong oras ng pakikipag-ugnayan. Gumagana ang mga cold brew system sa mga temperaturang mas mababa sa 20°C sa mahabang panahon, na gumagawa ng mas makinis na profile ng lasa na may mas mababang kapaitan, ngunit nangangailangan ng mas mahabang cycle ng oras at mas malaking kapasidad ng tangke.
Ang talahanayan sa ibaba ay nagbubuod sa mga karaniwang hanay ng pagpapatakbo para sa mga karaniwang uri ng tsaa sa isang tuluy-tuloy na mainit na sistema ng pagkuha:
| Uri ng tsaa | Extraction Temp (°C) | Oras ng Pakikipag-ugnayan (min) | Ratio ng Tea-to-Water |
| Green Tea | 75–80 | 3–6 | 1:80 hanggang 1:100 |
| Black Tea | 88–95 | 4–8 | 1:60 hanggang 1:80 |
| Oolong Tea | 82–88 | 4–7 | 1:70 hanggang 1:90 |
| Herbal Infusion | 90–95 | 5–10 | 1:50 hanggang 1:70 |
Pagkatapos ng pagkuha, ang likido ay dumadaan sa isang yugto ng pagsasala na nag-aalis ng mga dahon at nasuspinde na mga solido. Ang tuluy-tuloy na pagpindot sa sinturon, centrifuges, o plate-and-frame na mga filter ay karaniwang ginagamit, na sinusundan ng pangalawang microfiltration membrane upang makuha ang linaw na inaasahan sa komersyal na de-boteng tsaa.
Kapag naihanda na ang base tea liquid, papasok ito sa blending tank kung saan idinaragdag ang mga sweetener, acid, stabilizer, bitamina, o flavor ayon sa formula ng produkto. Ang mga automated na dosing system ay gumagamit ng mga flow meter at load cell upang matiyak na ang bawat sangkap ay idinagdag sa loob ng mahigpit na tolerance band. Para sa mga variant ng milk tea, ginagamit ang kagamitan sa emulsification upang pantay-pantay na i-disperse ang fat-containing dairy o mga plant-based na sangkap sa buong liquid matrix.
Kasama sa standardization ang pagsasaayos ng brix (sugar content), pH, at Brix-to-acid ratio upang matugunan ang target na sensory profile. Ang mga inline na refractometer at pH sensor ay nagbibigay ng real-time na feedback sa control system, na nagbibigay-daan sa mga awtomatikong pagwawasto bago lumipat ang produkto sa thermal processing. Ang yugtong ito ay kung saan nangyayari ang karamihan sa batch-to-batch consistency work, at nangangailangan ito ng malapit na koordinasyon sa pagitan ng formula team at production operator.
Ang thermal treatment ay ang pinakamahalagang hakbang sa kaligtasan ng pagkain sa buong linya ng produksyon ng pagpoproseso ng inuming tsaa. Dalawang pangunahing pamamaraan ang ginagamit depende sa format ng packaging at nais na buhay ng istante:
Ang pagpili sa pagitan ng dalawang pamamaraan na ito ay nakakaapekto hindi lamang sa pamumuhunan ng kagamitan kundi pati na rin sa profile ng lasa ng huling produkto. Ang mga tsaa na ginagamot sa UHT ay kadalasang nagkakaroon ng luto na tala dahil sa mga reaksyon ng Maillard sa mataas na temperatura, na dapat pangasiwaan sa pamamagitan ng mga pagsasaayos ng formula o mga ahente ng pampalasa.
Ang yugto ng pagpuno ay dapat mapanatili ang sterility na itinatag sa panahon ng thermal processing. Tatlong diskarte sa pagpuno ang pamantayan sa buong industriya:
Sinusubaybayan ang katumpakan ng volume ng pagpuno sa pamamagitan ng mga in-line na checkweighers o flow meter, na may mga awtomatikong sistema ng pagtanggi na nag-aalis ng mga lalagyan na kulang o sobra ang laman bago sila makarating sa sealing unit.
Pagkatapos ng sealing, ang mga container ay gumagalaw sa mga labeling machine na naglalagay ng pressure-sensitive, shrink-sleeve, o glue-apply na mga label na may tumpak na pagpaparehistro. Ang mga high-speed na inkjet o laser coder ay nagpi-print ng mga numero ng lot, mga petsa ng paggawa, at mga petsa ng pinakamahusay na bago sa mga lalagyan o takip. Sinusuri ng mga system ng inspeksyon ng paningin ang mga nawawalang label, baluktot na aplikasyon, at mga hindi mabasang code bago ang mga container ay umusad sa pangalawang packaging.
Ang pangalawang packaging ay kinabibilangan ng pagpapangkat-pangkat ng mga indibidwal na lalagyan sa mga multipack, pagpasok sa mga ito sa mga karton, o pagbabalot ng mga ito sa shrink film. Ang mga automated na case erectors, mga conveyor ng produkto, at mga case packer ay bumubuo at pinupuno ang mga shipping case sa mga rate na naka-synchronize sa upstream filling system. Ang mga palletizing robot ay nagsasalansan ng mga case papunta sa mga pallet na sumusunod sa mga paunang na-program na pattern na nag-o-optimize sa katatagan ng pagkarga at kahusayan sa pag-stack ng warehouse.
Moderno mga linya ng produksyon ng pagpoproseso ng inuming tsaa mag-embed ng kontrol sa kalidad sa bawat yugto sa halip na umasa lamang sa end-of-line na inspeksyon. Kabilang sa mga kritikal na control point ang temperatura at oras ng pagkuha, labo pagkatapos ng pagsasala, paghahalo ng brix at pH, pagkamatay ng proseso ng thermal (F-value o katumbas na pagbabawas ng log), timbang ng laman, at integridad ng seal. Ang bawat isa sa mga parameter na ito ay naka-log sa pamamagitan ng SCADA o PLC system at naka-imbak para sa batch traceability layunin.
Sinusuri ng mga sensory evaluation panel ang lasa, kulay, at aroma mula sa bawat production batch gamit ang mga standardized na protocol. Kinukumpirma ng microbiological testing ng mga napanatili na sample ang sterility bago ilabas ang produkto mula sa bodega. Para sa mga merkado sa pag-export, sinasaklaw ng mga karagdagang pagsusuri sa pagsunod ang mga limitasyon ng mabibigat na metal, mga antas ng nalalabi sa pestisidyo sa input ng tsaa, at pagsubok sa paglipat ng packaging.
Ang kahusayan ng linya sa isang pasilidad ng paggawa ng inuming tsaa ay natutukoy hindi lamang sa pamamagitan ng indibidwal na bilis ng makina ngunit sa kung gaano kahusay ang bawat yugto ay pinagsama. Ang mga buffer tank sa pagitan ng pagkuha at pagpuno ay nagpoprotekta laban sa mga pagkaantala sa upstream. Ang mga automated na CIP (Clean-in-Place) system ay umiikot sa pagpoproseso ng pipework sa pamamagitan ng mga pagkakasunud-sunod ng caustic, acid, at banlawan sa pagitan ng mga pagtakbo ng produksyon, pinapaliit ang downtime at binabawasan ang panganib sa cross-contamination. Ang pagsubaybay sa OEE (Overall Equipment Effectiveness) ay tumutulong sa mga operations team na mabilang ang mga pagkawala ng availability, pagkawala ng bilis, at pagkalugi ng kalidad nang hiwalay, na nagbibigay-daan sa mga naka-target na pagkilos sa pagpapahusay kaysa sa malawak na pag-upgrade ng kapasidad.
Ang pagpili ng tamang kumbinasyon ng thermal treatment, filling technology, at container format sa unang bahagi ng yugto ng disenyo ng proyekto ay maiiwasan ang magastos na pag-retrofit sa ibang pagkakataon. Ang mga tagagawa na nagsusukat mula sa 5,000 bote kada oras hanggang 30,000 bote kada oras ay nahaharap hindi lamang sa mga hamon sa laki ng kagamitan kundi pati na rin sa mga pagbabago sa pagkakasunud-sunod ng CIP, supply ng utility, at dokumentasyon ng sistema ng kalidad. Ang pagpaplano ng linya ng produksyon bilang pinagsama-samang sistema mula sa simula ay ang naghihiwalay sa sustainable scale-up mula sa reaktibong paglutas ng problema.

Mga Detalye ng Pakikipag-ugnayan
Production Address: No. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Room 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Mabilis na Link
Humiling ng Custom na Quote Kailangan ng Espesyal? Narito Kami Para Tumulong.